

Высокопрочные стали
Высокопрочные стали используются в транспортном машиностроении, грузоподъёмной технике и других отраслях, где важны высокая несущая способность и металлоёмкость.
По умолчанию
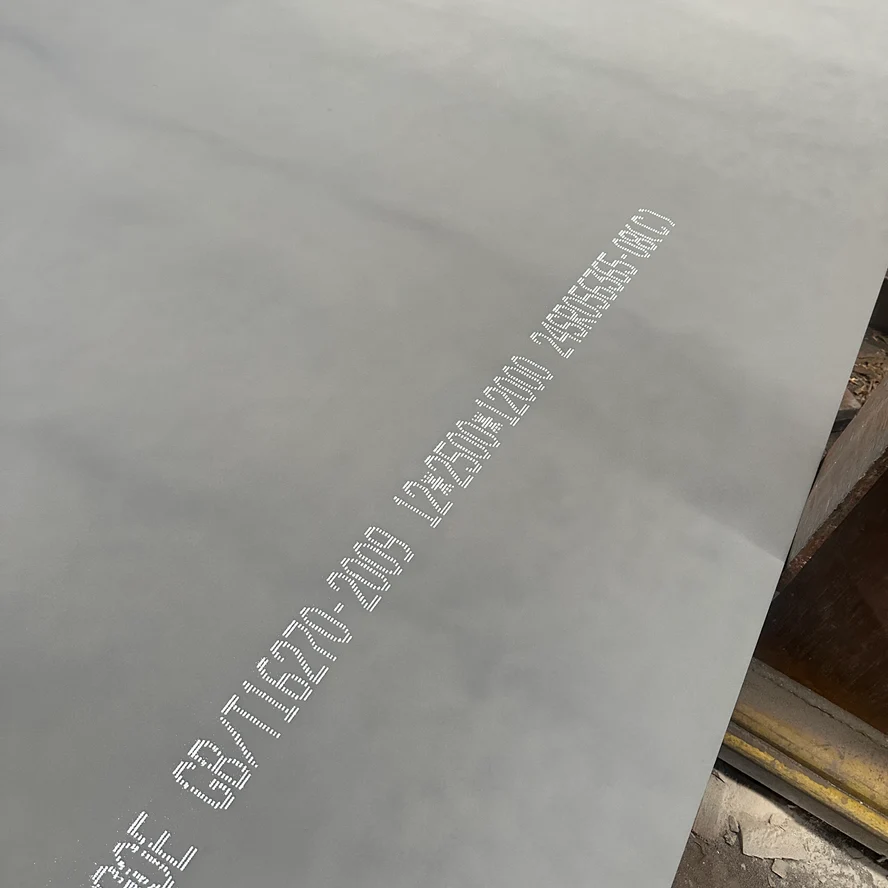 Q690 (Q690D/E): сварка, резка, гибка и сравнение с S690QL и Strenx 700
Что это за сталь Q690 — прямой аналог S690QL (1.8928) и функциональная замена Strenx 700. Предел текучести ≥690 МПа. Поставляем марки Q690D (ударная вязкость при -20°C) и Q690E (при -40°C, для Сибири и Арктики). Российские комбинаты (ММК, Северсталь) производят аналоги (MAGSTRONG W690, Powerweld 690), но с ограничениями по толщине и хладостойкости. Сварка Q690 Подогрев (по данным Baosteel): до 20 мм — без подогрева (при T > 0°C). 20–40 мм — 80–120°C. 40–60 мм — 120–150°C. Проволока: св-08Г2 (ER70S-6) для сварки с обычными сталями. Для Q690+Q690 — BH700/800-II (Baosteel) или ER80S-G/ER90S-G. Используйте низководородные материалы. Режимы (GMAW, 80%Ar+20%CO₂): Ток: 160–320 А, напряжение: 20–32 В, скорость: 5–8 мм/с. Погонная энергия: ≤ 2,0 кДж/мм Температура между проходами: ≤ 200°C. Резка Q690 Подогрев перед резкой (по данным Baosteel): Толщина ≤ 40 мм: без подогрева (при T ≥ 20°C). При T < 20°C — подогрев 100–250°C на кромку (200 мм с каждой стороны). Толщина > 40–60 мм: при T ≥ 20°C — без подогрева; при T < 20°C — подогрев 100–250°C. После резки — укрытие термоизоляцией на 24 ч. Совет: для Q690CFD (толщины >40 мм) после резки рекомендуется медленное охлаждение (укрыть асбестом/термоодеялом). Гибка Q690 (холодная, 90°) Минимальный радиус пуансона (R/t, по данным Baosteel): Поперёк проката (C): 8 ≤ t < 20 мм: R/t = 3,0 t ≥ 20 мм: R/t = 4,0 Вдоль проката (L): 8 ≤ t < 20 мм: R/t = 2,0 t ≥ 20 мм: R/t = 3,0 Сравнение с аналогами (S690QL, Strenx 700, ММК, Северсталь) Предел текучести: Q690 — ≥690 МПа; S690QL — ≥690 МПа; Strenx 700 — ≥690 МПа; MAGSTRONG W690 (ММК) — 690 МПа; Powerweld 690 (Северсталь) — 690 МПа. Ударная вязкость -40°C: Q690E — ≥27 Дж; S690QL — ≥30 Дж; Strenx 700 — ≥27 Дж. Мин. толщина: Q690 — 8 мм; S690QL — 8 мм; MAGSTRONG W690 — 8 мм; Powerweld 690 — 8 мм. Макс. толщина: Q690 — 100 мм; S690QL — 100 мм; MAGSTRONG W690 — 50 мм; Powerweld 690 — 50 мм. Радиус гибки (поперёк, 8–20 мм): Q690 — R/t = 3,0; S690QL — 3,0; Strenx 700 — 3,0. Типоразмеры 8–20 мм: ширина 1200, 1250, 1500, 1800, 2000 мм; длина 6000, 8000, 9000, 10000, 12000 мм. 20–100 мм: ширина 2000, 2200, 2500 мм; длина 6000, 8000, 9000 мм.
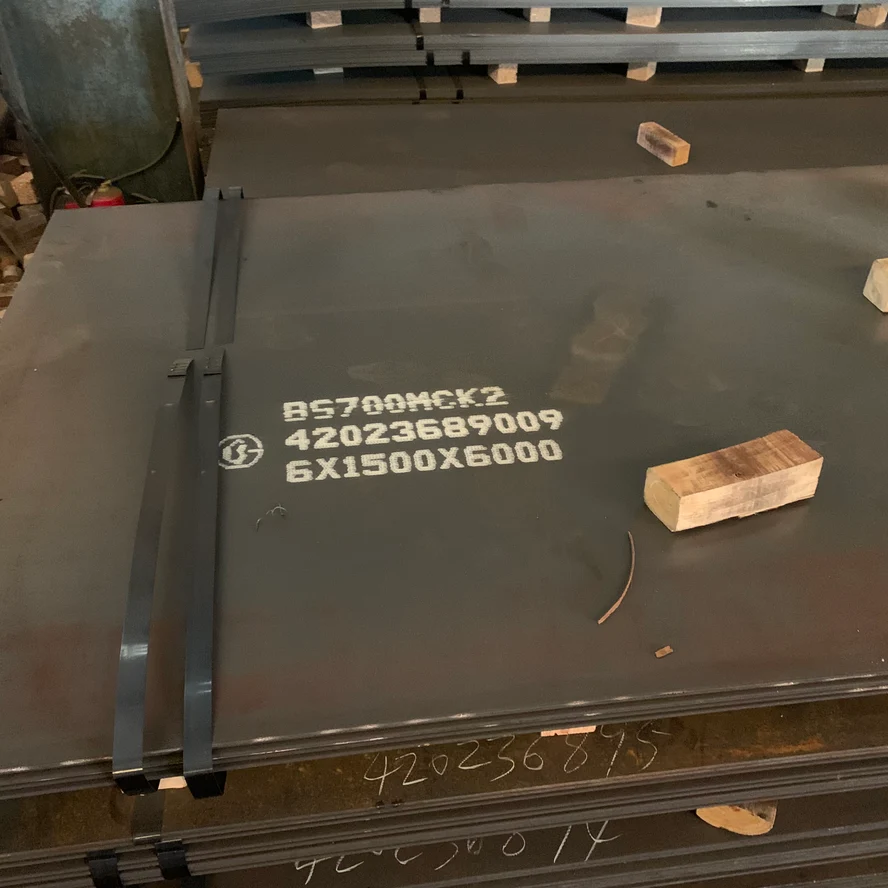 BS700MCK (BS700MCK2): сварка, резка, гибка и сравнение с S700MC, Strenx 700 и российскими аналогами
Что это за сталь BS700MCK (также известная как BS700MCK2) — прямой аналог европейской S700MC и функциональная замена Strenx 700MC. Предел текучести ≥700 МПа. Разработана специально для холодной гибки и вальцовки: сочетает высокую прочность с пластичностью, позволяя получать сложные профили без трещин. Применяется для крановых стрел, рам, лонжеронов и ответственных металлоконструкций. Сварка BS700MCK Подогрев: согласно руководству Baosteel (BS600–BS960), для толщин до 10 мм при температуре воздуха выше +5°C подогрев не требуется. Для толщин 10–14 мм — рекомендуется 75°C. Проволока: св-08Г2 (ER70S-6) для сварки с обычными сталями. Для BS700MCK+BS700MCK рекомендуется проволока с более высоким пределом прочности (ER80S-G или BH700-II) для равнопрочного шва. Режимы (GMAW, 80%Ar+20%CO₂): контролируйте погонную энергию. Для BS700MCK (аналог BS800E) рекомендуемое тепловложение — ≤ 8–12 кДж/см (в зависимости от толщины). 2–6 мм: ток 120–160 А, напряжение 20–24 В 8–12 мм: ток 180–220 А, напряжение 24–28 В 14–16 мм: ток 240–280 А, напряжение 26–30 В Важно: максимальная температура между проходами — 150°C (для предотвращения разупрочнения). После сварки термообработка не требуется. Резка BS700MCK Лазерная/плазменная резка: предпочтительна, так как дает минимальную зону термического влияния и высокое качество кромки. Газовая резка (кислород): для толщины 6 мм рекомендуются параметры: давление кислорода 0,35–0,45 МПа, давление ацетилена 0,03–0,05 МПа, скорость резки 10–15 мм/с. Не рекомендуется использовать окислительное пламя (с избытком кислорода) — качество кромки хуже, ЗТВ шире. Гибка BS700MCK (холодная, 90°) Минимальный радиус пуансона (R/t, по данным Baosteel): Для толщин 2–16 мм — R/t = 1,0 . Важно: BS700MCK склонна к пружинению больше, чем обычная сталь. Рекомендуется использовать перегиб для компенсации ориентировочно 5-7 градусов. Сравнение с аналогами (S700MC, Strenx 700, ММК, Северсталь) Предел текучести: BS700MCK — ≥700 МПа; S700MC — ≥700 МПа; Strenx 700МС — ≥700 МПа; MAGSTRONG S700MC (ММК) — ≥700 МПа; Powerform 700 (Северсталь) — ≥700 МПа. Ударная вязкость -40°C: BS700MCK — ≥27 Дж; S700MC — ≥27 Дж; Strenx 700 — ≥27 Дж. Мин. толщина: BS700MCK — 2 мм ; S700MC — 2 мм; Strenx 700 — 2 мм; MAGSTRONG S700MC — 3 мм; Powerform 700 — 4 мм. Макс. толщина: BS700MCK — 16 мм; S700MC — 10 мм; Strenx 700 — 10 мм; MAGSTRONG S700MC — 15 мм; Powerform 700 — 6 мм. Радиус гибки (R/t): BS700MCK — 1,0 (по Baosteel для 180°); Powerform 700 — 1,4 (по Северстали 90°); SSAB Strenx 700MC 90° — 0,8–1,6. Типоразмеры Толщина 2–16 мм; ширина 1200, 1250, 1500, 1800, 2000 мм; длина 6000, 8000, 9000, 10000, 12000 мм.
 Q960/BS960 (Q960D/E): сварка, резка, гибка и сравнение с S960QL и Strenx 960
Что это за сталь Q960 (BS960) — сверхвысокопрочная конструкционная сталь с пределом текучести ≥960 МПа. Прямой аналог S960QL и Strenx 960. Применяется для несущих элементов кранов, шасси тяжёлой техники и ответственных конструкций. Важно: российские комбинаты (ММК, Северсталь) не производят лист с пределом текучести 960 МПа. Максимум у ММК — 900 МПа (MAGSTRONG W900QL), у Северстали — 690 МПа (Powerweld 690). Разделение по хладостойкости (важно для Сибири): Q960D: ударная вязкость ≥34 Дж при -20°C . Q960E: ударная вязкость ≥27 Дж при -40°C . Для Арктики и Сибири выбирайте E-класс. Сварка Q960/BS960 Подогрев (по данным Baosteel): Для толщин до 10 мм — не требуется (при температуре воздуха выше +5°C) . Для толщин 10–14 мм — 75°C . Для толщин более 14 мм — 100–150°C (для предотвращения холодных трещин) . Проволока: для сварки с обычными сталями — св-08Г2 (ER70S-6). Для Q960+Q960 — обязательно проволока с высоким пределом прочности (ER110S-G или ER120S-G). Использование св-08Г2 для равнопрочного шва не допускается. Режимы (GMAW, 80%Ar+20%CO₂): контролируйте погонную энергию. Для BS960E рекомендуемое тепловложение — ≤ 8–12 кДж/см (в зависимости от толщины) . 8–12 мм: ток 180–220 А, напряжение 22–26 В 16–20 мм: ток 240–280 А, напряжение 26–30 В 20–40 мм: ток 280–320 А, напряжение 28–32 В Важно: максимальная температура между проходами — 150°C (для предотвращения разупрочнения). После сварки термообработка не требуется. Резка Q960/BS960 Лазерная/плазменная резка: предпочтительна, так как дает минимальную зону термического влияния и высокое качество кромки. Газовая резка (кислород): для толщин >30 мм рекомендуется предварительный подогрев до 100–150°C для предотвращения водородных трещин. Гибка Q960/BS960 (холодная, 90°) Минимальный радиус пуансона (R/t, по данным Baosteel): Для толщин 8–20 мм — R/t = 3,0 (радиус пуансона равен трём толщинам) . Для толщин >20 мм — R/t = 4,0 . Важно: Q960 склонна к пружинению больше, чем обычная сталь. Рекомендуется использовать перегиб 9-10 градусов для компенсации. Сравнение с аналогами (S960QL, Strenx 960, ММК, Северсталь) Предел текучести: Q960 — ≥960 МПа; S960QL — ≥960 МПа; Strenx 960 — ≥960 МПа; MAGSTRONG W900QL (ММК) — 900 МПа; Powerweld 690 (Северсталь) — 690 МПа. Ударная вязкость -40°C: Q960E — ≥27 Дж; S960QL — ≥27 Дж; Strenx 960 — ≥27 Дж. Мин. толщина: Q960 — 8 мм; BS960MCK - 2 мм; S960QL — 8 мм; Strenx 960МС — 3 мм; MAGSTRONG W900QL — 4 мм; Powerweld 690 — 8 мм. Макс. толщина: Q960 — 80 мм; S960QL — 50–100 мм; Strenx 960 — 100 мм; MAGSTRONG W900QL — 60 мм; Powerweld 690 — 50 мм. Радиус гибки (8–20 мм): Q960 — R/t = 3,0 (по Baosteel); S960QL — R/t = 3,0; Strenx 960 — R/t = 3,0. Типоразмеры 2–20 мм: ширина 1200, 1250, 1500, 1800, 2000 мм; длина 6000, 8000, 9000, 10000, 12000 мм. 20–80 мм: ширина 2000, 2200, 2500 мм; длина 6000, 8000, 9000 мм.